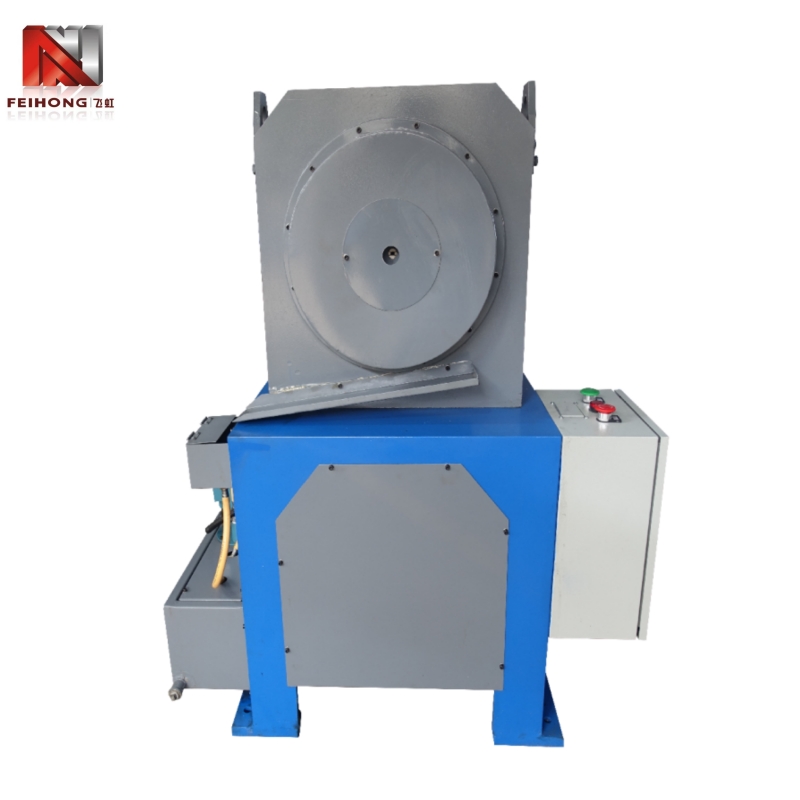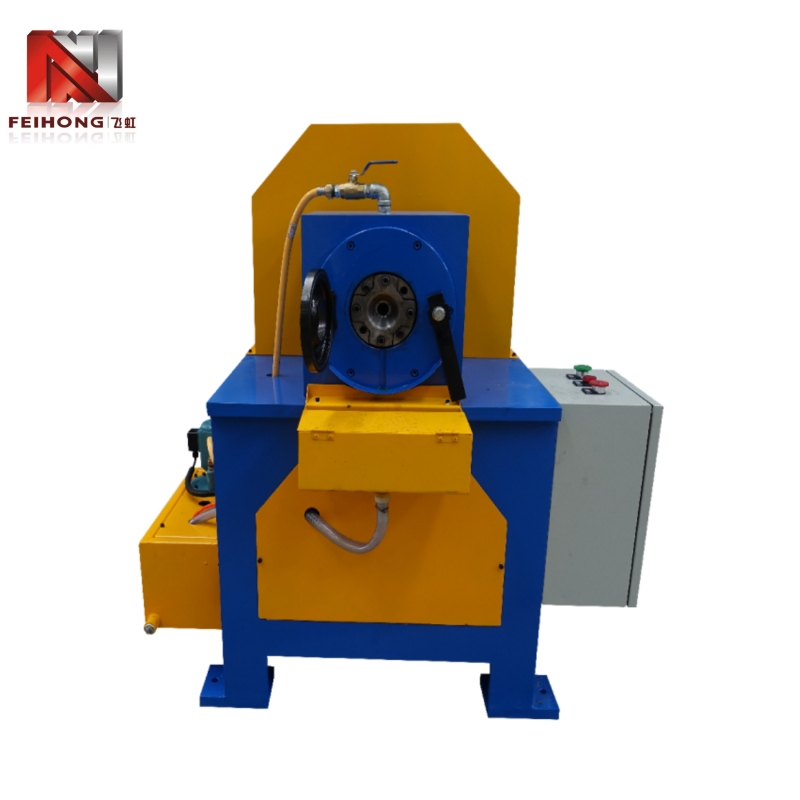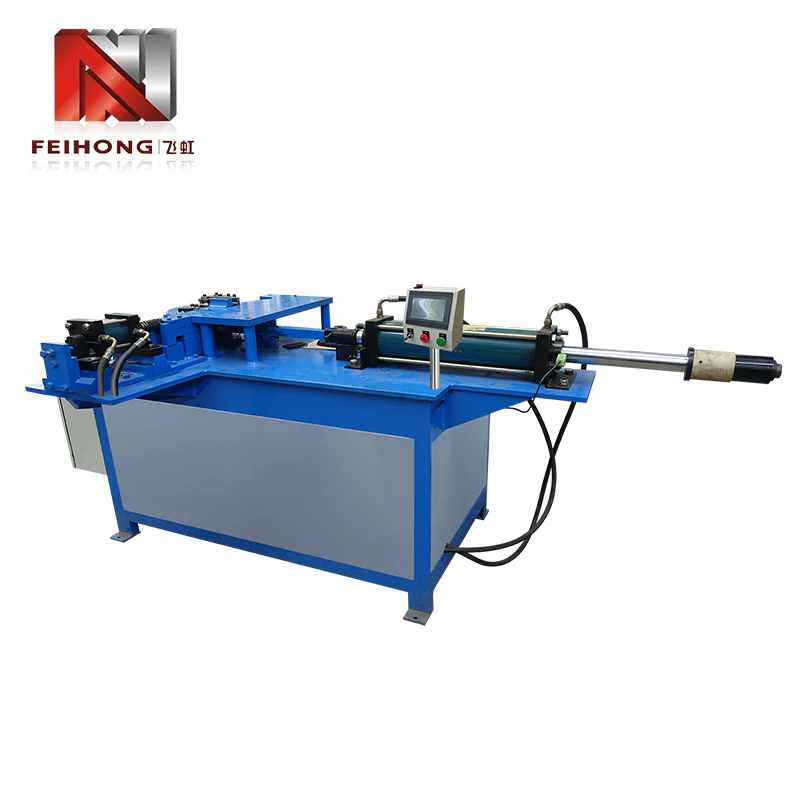
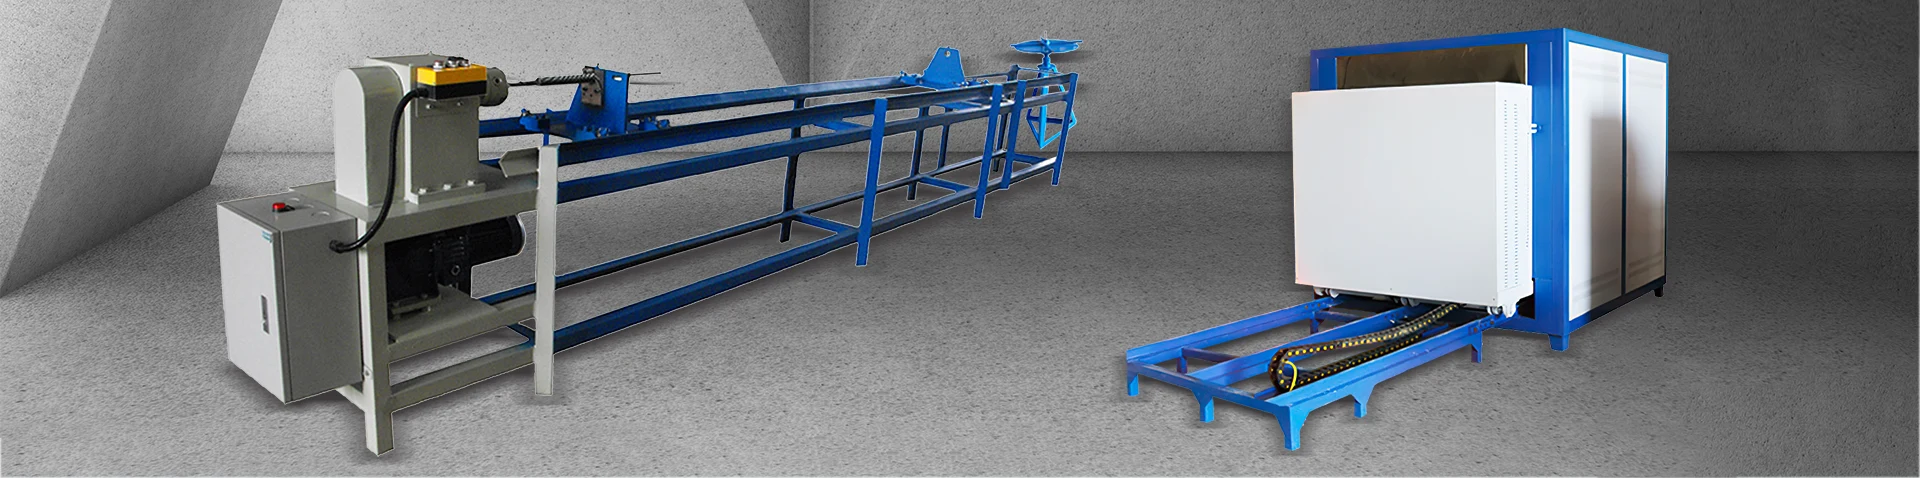
のパイプフィーダーは、原材料の保管と高速切断または成形機械の間のギャップを埋める、現代のチューブ&パイプ加工作業に不可欠な機器として登場しました。この包括的な分析では、自動化生産ラインにおけるパイプ フィーダーの基本的な役割を調査し、その技術進化、コア コンポーネント、および製造効率にもたらす重要な利点を調査します。この説明では、2 つの主要な構成 (全自動および半自動パイプ フィーダ) と、自動車、航空宇宙から建設、再生可能エネルギーに至るまでの業界にわたるそれぞれのアプリケーションについて取り上げます。この記事では、サーボ モーター制御システム、ヒューマン マシン インターフェイス操作、マテリアル ハンドリング機能、および下流機器との統合の詳細な調査を通じて、なぜパイプ フィーダーが現代のチューブ加工作業の不可欠なバックボーンとなったのかを説明します。
1. パイプフィーダーの定義と現代の製造におけるその役割
のパイプフィーダーは、銅管、鉄管、アルミニウム管、ステンレス鋼管などの管状材料を、切断機、成形プレス、溶接装置などの下流の加工機械に自動または半自動で搬送するように設計された特殊な装置です。その中核となるパイプ フィーダーは、原材料の保管場所と生産プロセスの間の重要なインターフェイスとして機能し、チューブが正しい向き、間隔、速度で処理装置に供給されるようにして、継続的で効率的な生産フローを維持します。
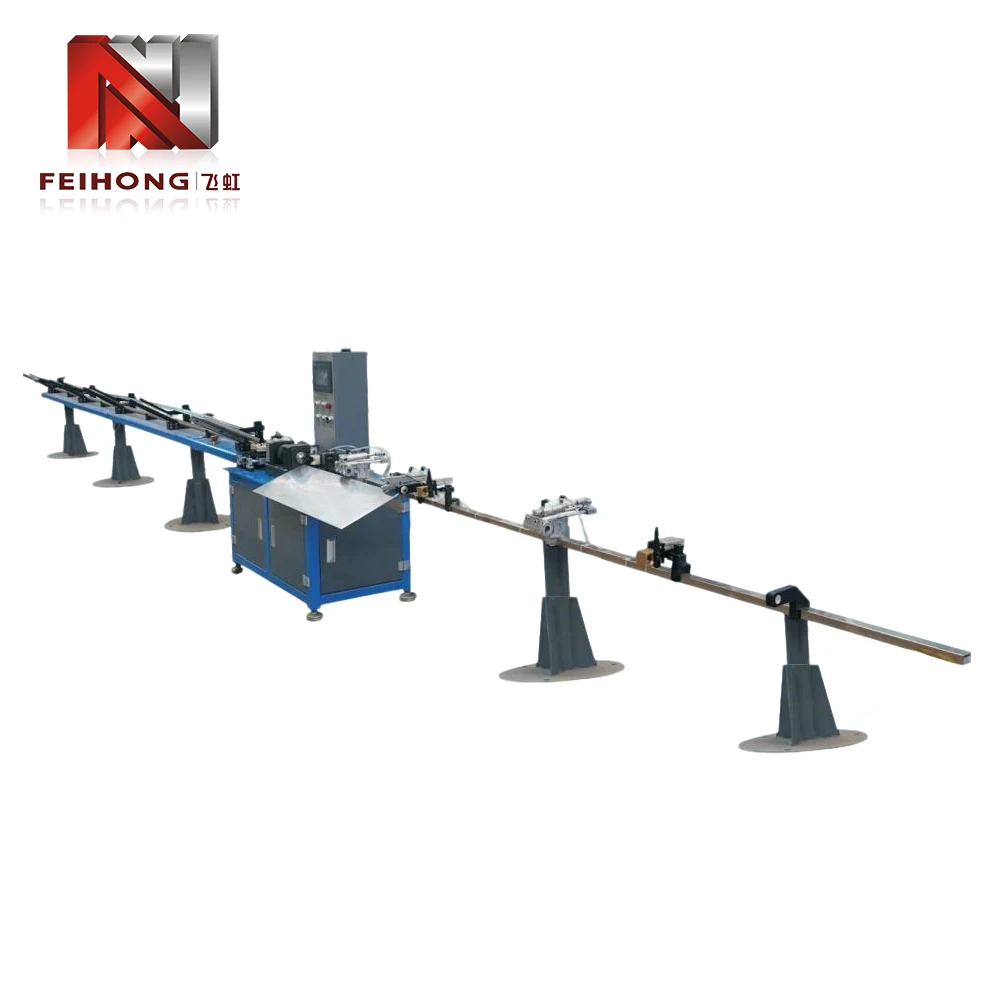 最新の生産環境に対応する高速切断機と統合された全自動パイプフィーダー。
従来の製造環境では、パイプの供給は手動操作でした。オペレーターは個々のチューブを持ち上げ、切断機または加工機に配置し、完成した部品を取り出しました。このアプローチは労働集約的であるだけでなく、生産速度と品質に大きなばらつきをもたらしました。パイプフィーダーはマテリアルハンドリングプロセスを自動化することでこれらの非効率を排除し、人的介入を最小限に抑えながら大量生産をサポートする一貫した反復可能な供給を可能にします。
パイプフィーダの重要性は単なる省力化にとどまりません。ジャストインタイム生産と無駄のない製造原則が主流となっている現代の製造業では、最適なスループットを達成するには、処理装置への材料の安定した中断のない流れを維持する能力が不可欠です。パイプ フィーダは、機械的精度、電子制御、インテリジェント センシングの組み合わせによってこれを実現し、複数の業界にわたる自動チューブ加工ラインの基礎となっています。
2. パイプ供給装置の技術進化
手動によるパイプ処理から今日の洗練されたパイプ フィーダーまでの道のりは、産業オートメーションのより広範な軌跡を反映しています。この進化を理解することで、最新のパイプ供給システムの機能を評価するための重要な背景が得られます。
2.1 手動パイプハンドリングの時代
チューブ&パイプ加工の初期の頃、材料の取り扱いはすべて手作業で行われていました。作業員は保管ラックから個々のパイプを取り出し、切断機または成形機に運び、手作業で加工装置に送り込みます。このアプローチは、疲労、一貫性のなさ、長時間の勤務で安定した送り速度を維持できないなどの人的要因によって本質的に制限されていました。さらに、手作業での取り扱いは、特に重いチューブや鋭利なエッジのチューブを扱う場合に、重大な安全上のリスクを引き起こします。
2.2 機械化された供給システムの導入
最初の機械化された供給システムは 20 世紀半ばに登場し、通常は単純なローラー コンベアまたはチェーン駆動機構を使用してパイプを生産ラインに沿って移動させました。これらの初期のシステムは手作業の労力をいくらか軽減しましたが、それでも積み込みと位置決めのためにオペレーターの介入が必要でした。これらは送り長さとタイミングを正確に制御できず、高精度用途での有効性が制限されていました。
2.3 コンピュータ制御のパイプフィーダーの台頭
1980 年代と 1990 年代のプログラマブル ロジック コントローラー (PLC) とサーボ モーター技術の出現により、パイプ フィーダーは劇的な変化を遂げました。コンピュータ制御システムは、送り長さ、速度、加速度を正確に調整することができ、切断または成形作業でチューブを一貫して配置できるようになります。ヒューマン マシン インターフェイス (HMI) の統合により、オペレータはパラメータを簡単に設定してパフォーマンスを監視できるため、セットアップ時間が短縮され、装置全体の効率が向上します。
2.4 最新のパイプフィーダ: インテリジェンスと接続性
今日のパイプ フィーダは、工場全体の自動化システムと統合するためのセンサー、データ ロギング、および通信プロトコルを組み込んだ非常に洗練されたデバイスです。最新のパイプ フィーダは、チューブの直径、壁の厚さ、材料組成の変化に自動的に調整でき、変化する条件下でも最適な供給パフォーマンスを保証します。また、予知メンテナンス機能も備えており、ダウンタイムが発生する前に潜在的な問題をオペレーターに警告します。
この進化により、パイプ フィーダは高度な製造を実現する重要な要素として確立され、企業は生産速度の向上、品質の向上、顧客の要求に応える柔軟性の向上を実現できるようになりました。
3. コアコンポーネントと動作原理
パイプフィーダの内部アーキテクチャを理解することは、特定の用途に適した機器を選択し、効果的なメンテナンスとトラブルシューティングを行うために不可欠です。メーカーによって設計は異なりますが、ほとんどのパイプ フィーダはコア コンポーネントの共通セットを共有しています。
3.1 ローディング機構
ローディング機構は、未処理のチューブを保管ラックまたはコンベアから受け取り、供給システムに渡す役割を果たします。設計に応じて、ロードは手動、半自動、または完全自動で行うことができます。自動ローディング システムでは、多くの場合、チューブの束を持ち上げてチューブを個別に供給トラック上に転がすことができるリフト装置が使用されます。
3.2 送り駆動方式
フィード駆動システムはチューブを処理ステーションに向かって前進させます。これには通常、サーボ モーターで駆動される一連の動力付きローラーまたはピンチ ロール構成が必要です。サーボ モーターは、送り速度と長さを正確に制御するため、パイプ フィーダーがさまざまなチューブの直径と加工要件に対応できるようになります。
3.3 ガイドおよび位置合わせコンポーネント
チューブが加工機に正しく入るように、パイプ フィーダにはガイド ローラー、サイド位置調整プレート、および矯正装置が組み込まれています。これらのコンポーネントは、加工欠陥につながる可能性のある歪み、曲がり、位置ずれを防ぎます。
3.4 制御システム
最新のパイプ フィーダには、プログラマブル ロジック コントローラ (PLC) とユーザーフレンドリーな HMI タッチスクリーンが装備されています。制御システムは、フィードパラメータを管理し、センサーを監視し、上流および下流の機器と通信します。多くのシステムには、集中生産管理のためのリモート監視機能も含まれています。
3.5 センサーとフィードバックデバイス
近接スイッチ、光電センサー、エンコーダーなどのさまざまなセンサーが、チューブの位置、送り長さ、システムのステータスに関するリアルタイムのフィードバックを提供します。このフィードバックにより閉ループ制御が可能になり、一貫した供給精度と異常の早期検出が保証されます。
これらのコンポーネントを組み合わせることで、高レベルの精度と信頼性を維持しながら、さまざまなチューブ サイズや材料を処理できる堅牢なシステムが形成されます。
4. 全自動パイプフィーダーと半自動パイプフィーダー
パイプフィーダには大きく分けて全自動と半自動の2種類があります。これらの構成のどちらを選択するかは、生産量、労働力の確保、および予算の考慮事項によって決まります。
4.1 全自動パイプフィーダ
全自動パイプフィーダーはオペレーターの介入を最小限に抑えます。マガジンまたはバンドルからの自動装填、個々のチューブの連続供給、完成品の自動排出を特徴としています。これらのシステムは、一貫性と速度が最優先される大量生産環境に最適です。オペレータの役割は、システムの監視、HMI を介したパラメータの調整、および原材料供給の補充に限定されます。
高度な全自動フィーダは、面取り機、ねじ切りユニット、溶接ステーションなどの下流の機器と統合して、完全に自動化された生産セルを作成することもできます。
4.2 半自動パイプフィーダー
半自動パイプフィーダでは、オペレータが各チューブを手動でフィード機構にロードする必要があります。次に、フィーダーがチューブの正確な位置決めと処理ステーションへの前進を引き継ぎます。このタイプのフィーダーは、少量生産、または自動化が難しいさまざまな長さまたはサイズのチューブが存在する用途に適しています。半自動フィーダーは通常、全自動ユニットよりも手頃な価格で、メンテナンスも簡単です。
4.3 機能の比較
次の表は、2 つのタイプの主な違いをまとめたものです。
| 特徴 | 全自動 | 半自動 |
|---|---|---|
| 積載方法 | 雑誌/バンドルから自動で | オペレーターによる手動ロード |
| オペレーターの関与 | 最小限 (モニタリングのみ) | 定期的なロードが必要です |
| 生産速度 | 高、連続 | 中程度、オペレーターによって異なります |
| さまざまなチューブサイズに柔軟に対応 | 良い(調整あり) | 良好(手動切替) |
| 代表的な用途 | 量産、自動車、HVAC | ジョブショップ、カスタム製作 |
| 資本コスト | より高い | より低い |
どちらのタイプも現代の製造業において適切な位置を占めており、多くの場合、その決定は生産要件と運用効率の利益を注意深く分析することに依存します。
5. 材質の適合性と適用範囲
のパイプフィーダーは、幅広い管状材料を処理できるように設計されており、複数の業界にわたって多用途に使用できます。
5.1 材料の種類
パイプフィーダーは一般的に次の用途で使用されます。
- 銅管:HVAC、配管、冷凍システムに使用
- 鋼管(カーボン、ステンレス、亜鉛メッキ):建設、自動車の排気システム、構造用途で使用
- アルミパイプ:航空宇宙、自動車の熱交換器、軽量構造物に使用
- プラスチックおよび複合チューブ:化学処理や電気通信で使用される
- 合金パイプ:高温高圧用途に使用
パイプフィーダーには、処理される特定の材料の表面仕上げ、硬度、重量に対応する適切なグリップおよびガイドコンポーネントが装備されている必要があります。
5.2 チューブの直径と長さの範囲
最新のパイプ フィーダーは、小径チューブ (6 mm) から大径パイプ (最大 150 mm 以上) まで、さまざまなサイズで利用できます。送り長さも調整可能で、一部のシステムでは 10 メートルを超える送り長さに対応できます。
5.3 主要な応用産業
パイプフィーダは多用途性を備えているため、次の分野で不可欠なものとなっています。
- 自動車:排気管、ブレーキライン、燃料ライン、構造用チューブの製造
- 冷暖房空調設備と冷凍設備:熱交換器、凝縮器コイル、冷媒ラインの製造
- 建設とインフラ:足場、手すり、構造支持体の製作
- 航空宇宙:油圧チューブ、燃料ライン、構造部品の製造
- 再生可能エネルギー:太陽光パネル架台、風車構造部品、地熱配管の製造
各業界は、自動車ラインでの高速動作や航空宇宙用途での極めて高い精度など、パイプ フィーダーに特定の要求を課しています。最新のパイプ フィーダのモジュール設計により、これらのさまざまな要件に合わせてカスタマイズできます。
6. 切断および成形システムとの統合
パイプフィーダーが単独で動作することはほとんどありません。通常、切断、成形、面取り、溶接などの装置を含む生産ラインの一部です。シームレスなマテリアルフローを実現し、全体的な生産性を最大化するには、適切な統合が不可欠です。
6.1 切断機との同期
一般的な切断ラインでは、パイプ フィーダーがチューブを所定の長さまで前進させた後、切断機 (多くの場合、高速丸鋸やレーザー カッター) が切断を実行する間一時停止します。その後、フィーダーは次のセグメントに進みます。この同期操作には、多くの場合 Profinet や EtherCAT などのフィールドバス インターフェイスを介して、フィーダ コントローラと切断機の制御システム間の正確な通信が必要です。
6.2 成形設備および端末仕上げ設備との連携
パイプの曲げ、フレア加工、またはねじ切りを必要とする用途の場合、パイプフィーダーはチューブを正しい向きとタイミングで成形ステーションに搬送する必要があります。高度なシステムには、成形ダイに入る前にチューブを特定の角度に回転できるサーボ制御の位置決めが組み込まれており、複雑な複数ステップの操作が可能になります。
6.3 スタッカーおよびコンベヤーとの統合
処理後、完成したチューブは通常、スタッカーまたはコンベア システムによって取り出されます。パイプ フィーダの制御システムは、これらの下流のデバイスと連携して、スムーズなハンドオフを確保し、ボトルネックを防ぐことができます。
6.4 ヒューマンマシンインターフェイス (HMI) の役割
HMI は、統合システム全体のセットアップと監視の中心点として機能します。オペレーターは希望の切断長さ、送り速度、その他のパラメーターを入力でき、HMI にはリアルタイムのステータス、アラーム、生産数が表示されます。最新の HMI にはタッチ スクリーン インターフェイスや直感的なグラフィックスが組み込まれていることが多く、操作が簡素化され、新しいオペレーターの学習曲線が短縮されます。
7. メンテナンス、信頼性、運用上の考慮事項
長寿命と安定した性能を確保するには、パイプフィーダーの定期的なメンテナンスが不可欠です。次の実践が推奨されます。
7.1 予防保守スケジュール
体系化された予防保守プログラムには以下を含める必要があります。
- 毎日のチェック:ローラーの状態を検査し、異常な騒音や振動がないか確認し、HMI の読み取り値を確認します。
- 毎週のメンテナンス:可動部品に注油し、センサーを清掃し、ガイドコンポーネントの位置を確認します。
- 毎月の検査:ベルトまたはチェーンの張力をチェックし、緊急停止機能をテストし、アラーム履歴を確認します。
- 四半期ごとのメンテナンス:サーボモーター、ギアボックス、制御システム接続の詳細な検査を実行します。
- 年次オーバーホール:ローラー、ベアリング、ドライブベルトなどの摩耗部品を交換し、フィードバックデバイスを再調整します。
7.2 一般的な問題とトラブルシューティング
典型的な運用上の問題には次のようなものがあります。
- 一貫性のない送り長さ:多くの場合、エンコーダの位置ずれ、ローラーの滑り、または駆動コンポーネントの摩耗が原因で発生します
- チューブ表面の跡:ガイドローラーの汚れまたは損傷が原因
- 加工機に入るチューブの位置ずれ:通常はガイドの磨耗または不適切な調整が原因です
- フィーダーとカッティングマシン間の通信エラー:通常は、ケーブルと PLC プログラムのパラメータを確認することで解決します。
7.3 安全機能
最新のパイプ フィーダには、ライト カーテン、緊急停止ボタン、ガードが開いているときに動作を防止する安全インターロックなど、複数の安全機能が装備されています。これらの安全システムに関する適切なトレーニングは、すべてのオペレーターにとって不可欠です。
7.4 稼働時間と信頼性の最大化
信頼性を最大限に高めるために、メーカーは純正の交換部品を使用し、重要な予備品を在庫し、清潔な作業環境を維持することを推奨しています。さらに、機器メーカーが提供するソフトウェア更新により、パフォーマンスが向上し、新しい機能が追加されることがあります。
8. よくある質問
どちらのデバイスも材料を加工機械に供給しますが、パイプ フィーダは管状材料 (中空部分) 用に特別に設計されており、通常は変形を防ぐガイド機能とサポート機能が含まれています。棒材フィーダは、旋削加工でよく使用される中実丸棒の加工に使用されます。
一部の先進的なパイプ フィーダは、サイズ間の迅速な切り替えを可能にするクイック調整機構とプログラム可能なパラメータを備えています。ただし、ほとんどのシステムでは、チューブの直径を切り替えるときにガイドコンポーネントと送り設定を手動で調整する必要があります。
サーボ駆動のパイプ フィーダは、エンコーダの品質と送り機構の機械的状態に応じて、通常、送り長さの精度が ±0.2 mm 以内に達します。ハイエンド システムでは、精密アプリケーション向けに ±0.05 mm を達成できます。
適切なメンテナンスを行えば、パイプフィーダーは 15 ~ 20 年以上、安定して動作することができます。ローラー、駆動ベルト、ベアリングなどの主要な摩耗コンポーネントは、動作サイクルに応じて 2 ~ 5 年間隔で交換が必要になる場合があります。
はい、全自動システムであっても、パラメーターの設定、定期検査の実行、軽微な問題のトラブルシューティングには訓練を受けたオペレーターが必要です。ただし、トレーニングは通常、手動給餌操作ほど集中的ではなく、最新の HMI によりシステムがユーザーフレンドリーになっています。
肇慶飛虹機械電気有限公司は、パイプ フィーダーおよびチューブ処理装置の信頼できるメーカーであり、世界中の顧客に革新的なソリューションを提供しています。当社のパイプフィーダーがどのように生産効率を向上させることができるかを調べるには、お問い合わせ専門家によるコンサルティングとカスタマイズされたシステム設計が可能です。
連絡する